Korki parowe do wykładzin FIPP: Co sprawdzić przed doborem?
Technical checklist for FIPP steam plugs rated to 150°C. Review elastomer heat degradation, steam inlet flanges, and condensate drainage records.
Autor: Reliance Trenchless TechnologyCzas czytania: 3 min
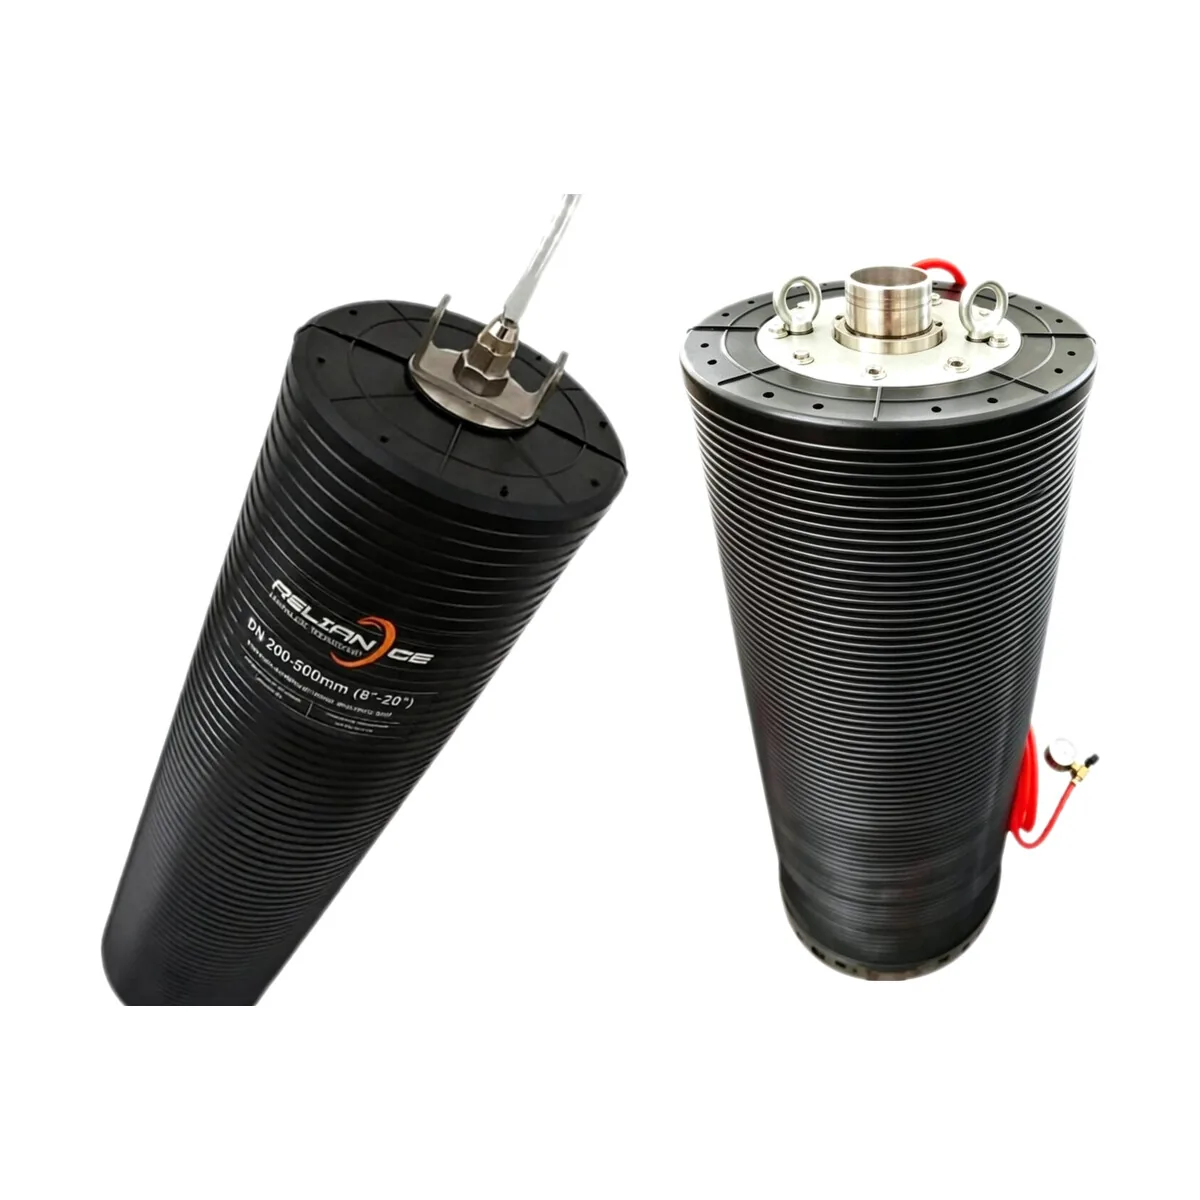
Podczas bezwykopowej renowacji rurociągów metodą FIPP (Formed-In-Place Pipe) lub utwardzania parowego rękawów CIPP (Cured-In-Place Pipe), krańcowe odcinki nadmuchanego rękawa z filcu lub włókna szklanego muszą pozostać hermetycznie uszczelnione pod nadciśnieniem, podczas gdy wstrzykiwana jest para technologiczna pod ciśnieniem w celu aktywacji sieciowania żywicy. Użycie standardowego korka kanalizacyjnego do tego celu stanowi skrajne zagrożenie bezpieczeństwa i grozi natychmiastowym, gwałtownym rozerwaniem powłoki.
W materiale wideo Reliance o korkach parowych FIPP potwierdzono trzy kluczowe parametry techniczne: ciągłą odporność na parę o temperaturze do 150°C (302°F), zakres wielowymiarowy od DN70 do DN1200 oraz indywidualne próby ciśnieniowe w fabryce. Przed złożeniem zamówienia na modele z naszego asortymentu korków wielowymiarowych do projektów wygrzewania termicznego, kadra inżynieryjna powinna dokładnie zweryfikować stosowną dokumentację techniczną.
Wymagania eksploatacyjne utwardzania parowego FIPP a standardowe odcinanie przepływu
W przypadku standardowego odcinania rurociągów grawitacyjnych korek powstrzymuje jedynie zimne ścieki o temperaturze od 10°C do 25°C. W procesie utwardzania parowego FIPP warunki pracy są nieporównywalnie bardziej wymagające:
Ciągła temperatura pary: Para wprowadzana do wnętrza rękawa utrzymuje temperaturę od 110°C do 140°C przez wiele godzin, podtrzymując egzotermiczną reakcję sieciowania żywic winyloestrowych, poliestrowych lub epoksydowych.
Wewnętrzne ciśnienie robocze: Korki muszą stale utrzymywać ciśnienie uszczelnienia na poziomie 1,0–2,5 bar, jednocześnie wytrzymując przeciwciśnienie panujące w rurociągu, niezbędne do dociśnięcia rękawa do ścianki rury przewodniej.
Korozyjny kondensat parowy: Gorąca para w połączeniu z oparami styrenu lub amin tworzy chemicznie agresywny kondensat, który stale gromadzi się w dnie rurociągu (kineta / invert) tuż przy korku.
Odporność termiczna do 150°C a limity wulkanizacji elastomerów
Typowe korki do rur produkowane są z kauczuku naturalnego (NR) lub butadienowo-styrenowego (SBR). Jak wykazali Kampouris et al. (2020), łańcuchy polimerowe standardowych elastomerów poddane naprężeniom mechanicznym w temperaturach przekraczających 60°C–70°C ulegają gwałtownej degradacji, kruchości i powstawaniu pęcherzy.
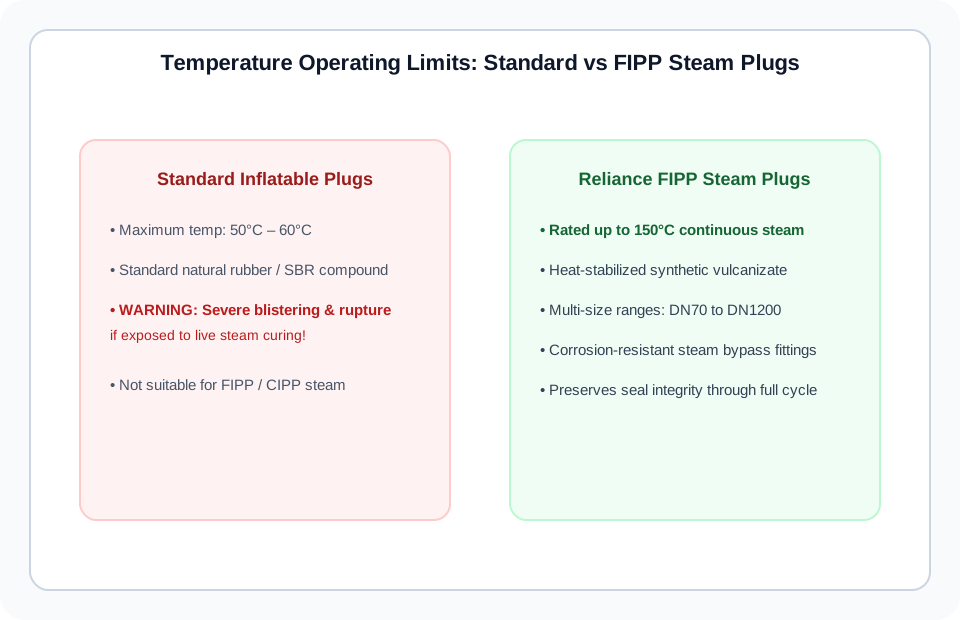
Korki parowe Reliance FIPP powstają ze specjalnie opracowanych elastomerów syntetycznych o podwyższonej stabilności termicznej (mieszanki EPDM / HNBR), zwulkanizowanych z warstwami wzmacniającymi z włókien aramidowych:
Zachowują moduł sprężystości oraz wydłużenie przy zerwaniu nawet przy ciągłym nagrzaniu do 150°C.
Wykazują odporność na degradację termooksydacyjną w trakcie wielogodzinnych cykli utwardzania zgodnych z normą ASTM F2019.
Konstrukcja wielowymiarowa pozwala jednemu modelowi korka obsłużyć szeroki zakres średnic rur (np. DN150–DN300 lub DN300–DN600), optymalizując nakłady kapitałowe wykonawcy.
Konfiguracja przyłączy: wtrysk pary, redukcja ciśnienia i odprowadzanie kondensatu
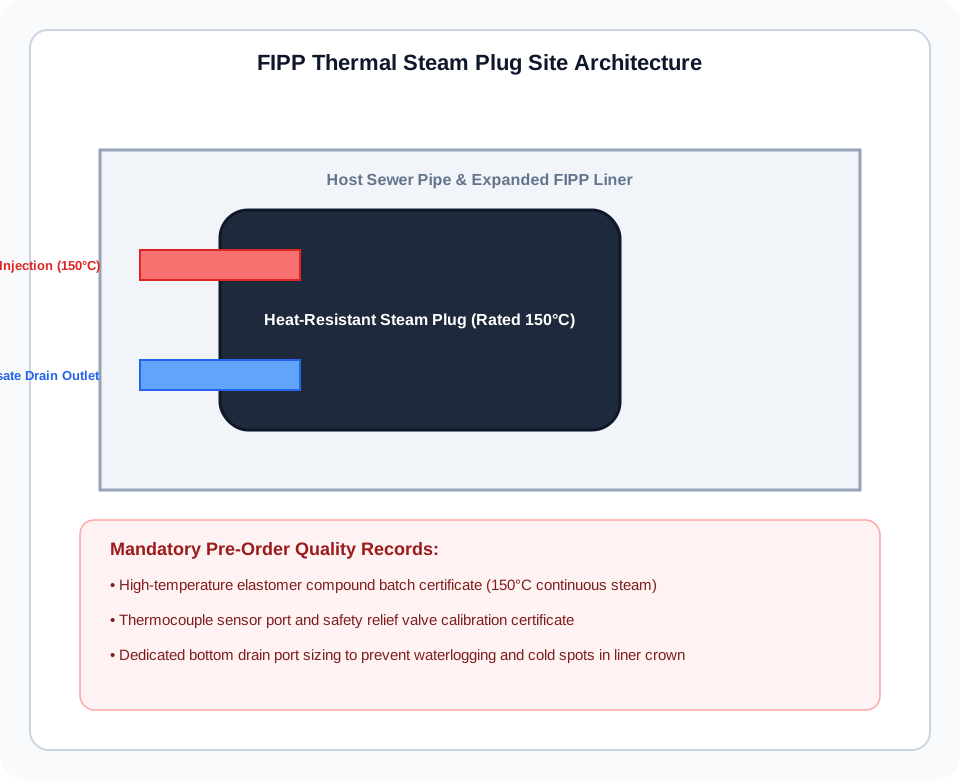
Profesjonalny korek parowy FIPP to nie tylko żaroodporny gumowy cylinder, lecz aktywna głowica dystrybucji energii termicznej. Każda jednostka musi posiadać trzy dedykowane przepusty technologiczne:
Górny króciec wtrysku pary: Usytuowany w górnej części lub w centrum metalowej płyty czołowej, wyposażony w wysokotemperaturowe złącze obrotowe lub szybkozłącze parowe Chicago/Camlock w celu podawania przegrzanej pary wprost do sklepienia (crown) rękawa.
Dolny odpływ kondensatu: Skroplona woda jest główną przeszkodą w procesie utwardzania termicznego. Woda w fazie ciekłej charakteryzuje się ponad czterokrotnie większym ciepłem właściwym niż para wodna; nagromadzenie kondensatu na dnie rury powoduje powstawanie zimnych stref, uniemożliwiających zsieciowanie żywicy. Dolny port umożliwia ciągłe usuwanie kondensatu przez odwadniacz parowy lub zawór dławiący.
Szczelny przepust czujników termopar: Umożliwia bezpieczne wyprowadzenie przewodów sond termometrycznych z dna i sklepienia rury do zewnętrznych rejestratorów danych bez utraty szczelności ciśnieniowej.
Kluczowa dokumentacja techniczna przed odbiorem z fabryki
Przed odbiorem korków parowych przeznaczonych do realizacji renowacji termicznej upewnij się, że dostawca przedstawił następujące dokumenty:
Atest mieszanki wysokotemperaturowej 150°C: Protokół z badań partii surowca potwierdzający odporność elastomeru na starzenie cieplne zgodnie z normą ISO 188.
Certyfikat próby ciśnieniowej (Proof-Test): Zarejestrowany protokół próby hydrostatycznej przeprowadzonej przy ciśnieniu 1,5× wyższym od ciśnienia roboczego w ogrzewanym kołnierzu oporowym.
Rysunek rozmieszczenia przyłączy: Rysunek wykonawczy z wymiarami, określający standardy kołnierzy, gwinty węży parowych oraz średnicę przelotową odpływu kondensatu.
Arkusz weryfikacji wymiarowej: Deklarowany zakres rozszerzalności wielowymiarowej precyzyjnie dopasowany do rzeczywistych, pomierzonych średnic wewnętrznych rurociągu.
Zapraszamy do zapoznania się z pełną ofertą naszych pneumatycznych korków wielowymiarowych lub do przesłania parametrów wygrzewania parowego do naszego działu doradztwa technicznego.
Odnośniki i dokumenty źródłowe
Dalsza lektura
Artykuł
Wady bezwykopowej renowacji rur: granice CIPP i ryzyko DIY
Artykuł
Wymiana przykanalika: pozwolenia, ubezpieczenie i żywotność rur
Artykuł
Koszt bezwykopowej naprawy kanalizacji za metr: CIPP, rękawy żywiczne i naprawy punktowe
Poradnik zakupowy
Jak wybrać nadmuchiwany korek rurowy